Як вибрати паяльник для поліпропіленових труб
Зміст
- Як працює раструбне зварювання
- Будова паяльника
- Пластина чи циліндр
- Критерії вибору
- Температура і терморегулятор
- Потужність
- Насадки
- Підставка і кейс
- Комплектація
- Таблиця підбору
- Труби PN і армування: що варитимете
- Параметри зварювання за діаметром
- Як зварити з'єднання: порядок
- Типові дефекти зварювання
- Безпека
- Коли кликати майстра
- Питання і відповіді
Для квартирного водопроводу й опалення з поліпропілену потрібен раструбний паяльник (апарат для муфтового зварювання) з терморегулятором, який тримає на насадках 260 °C, комплектом тефлонованих насадок 20, 25, 32 і 40 мм, надійною підставкою і металевим кейсом. Цього вистачає на всі типові діаметри в квартирі та приватному будинку. Важливіша за ватти точність температури: перегрів і недогрів дають з'єднання, яке тримає на опресуванні, а через рік тече.
Коротко:
- Труби діаметром до 63 мм з'єднують раструбним зварюванням: трубу і фітинг одночасно оплавлюють на парі насадок і з'єднують.
- Робоча температура насадок 260 °C; виробники систем допускають відхилення близько ±10 °C, тому терморегулятор з індикацією обов'язковий.
- Час нагріву, з'єднання і охолодження залежить від діаметра: для труби 20 мм це 5 с нагріву, 4 с на з'єднання і 2 хв охолодження.
- Армовані алюмінієм труби PN25 перед зварюванням зачищають шейвером, інакше вони не входять у фітинг і шов погано тримає.
- Насадки з якісним тефлоновим покриттям і щільним кріпленням до нагрівальної пластини важливіші за бренд і потужність.
Як працює раструбне зварювання
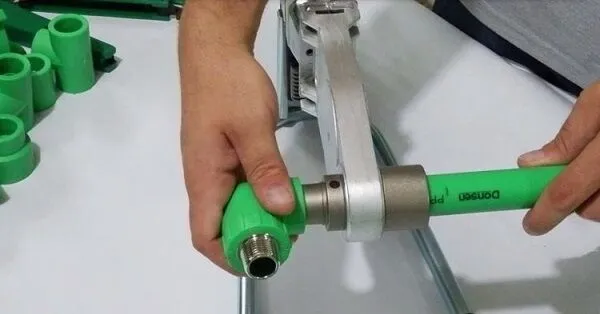
Поліпропілен при нагріванні розм'якшується, а остигаючи знову твердне. У раструбному зварюванні трубу вставляють у гільзу насадки, а фітинг одягають на дорн (оправку) з іншого боку тієї ж насадки. Через кілька секунд зовнішня поверхня труби і внутрішня поверхня фітинга оплавлені, деталі знімають і швидко з'єднують. Розплавлений матеріал перемішується, і після охолодження утворюється монолітне з'єднання без прокладок і різьб.
Для більших діаметрів, понад 63 мм, застосовують стикове зварювання на центраторі або електромуфти із вбудованою спіраллю. У побуті вони майже не трапляються, тому далі мова лише про ручний раструбний апарат.
Будова паяльника
Будь-який апарат складається з однакових вузлів:
- Нагрівальний елемент. Усередині корпусу стоїть ТЕН, який розігріває алюмінієву пластину.
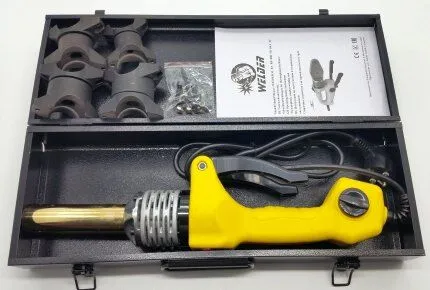
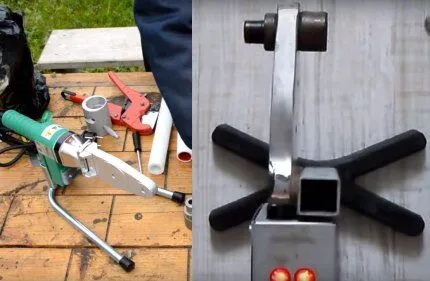
- Пластина-«праска» або циліндр. До пластини насадки кріплять гвинтами з обох боків, на циліндр — хомутами по колу. Пластина дозволяє одночасно поставити кілька пар насадок, циліндр зручніший для зварювання біля стіни.
- Терморегулятор. Механічний повзунок або електронний блок, який вмикає і вимикає нагрів, тримаючи задану температуру.
- Індикатори. Зазвичай дві лампи: живлення і готовність (нагрів досягнуто).
- Ручка і підставка. Апарат під час роботи стоїть на підставці, а ручка має бути термоізольованою.
- Насадки. Пара «гільза — дорн» для кожного діаметра з антипригарним тефлоновим покриттям.
Пластина чи циліндр
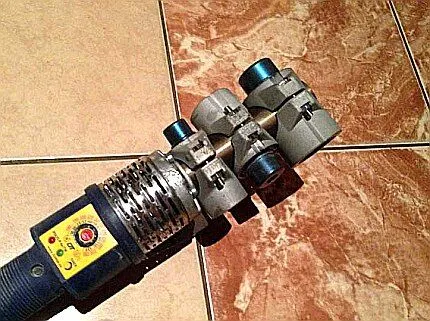
Пластинчасті апарати найпоширеніші й стійкіші на підставці. Циліндричні дозволяють розвернути насадку під будь-яким кутом і варити трубу впритул до стіни, коли пластина вже не проходить. Деякі моделі мають кріплення насадок під кутом, що дає ту саму перевагу.
Критерії вибору
Температура і терморегулятор
Головне, що повинен робити апарат, — стабільно тримати 260 °C. Інструкції виробників поліпропіленових систем вимагають виставити 260 °C, дочекатися прогріву і переконатися, що температура тримається в межах приблизно 250–270 °C, без перегріву. Звідси вимоги до приладу:
- регулятор із позначеною шкалою або цифровим дисплеєм, а не з умовними цифрами 1–5;
- індикатор готовності, що вмикається після прогріву;
- можливість окремо перевірити температуру насадки контактним термометром або термоолівцем.
Якщо регулятор неточний, перевірте апарат термометром на насадці перед першою роботою і запам'ятайте положення повзунка, при якому виходить 260 °C.
Потужність
Потужність визначає, як швидко апарат прогрівається і наскільки просідає температура, коли на насадку ставлять холодну трубу великого діаметра. Для квартирних діаметрів 20–32 мм вистачає приладу середньої потужності; комплекти побутових апаратів зазвичай містять насадки 20, 25, 32 і 40 мм. Якщо доведеться варити 50 і 63 мм, наприклад для вводу в приватний будинок, беріть модель, у паспорті якої ці діаметри заявлені прямо, і по можливості з двома нагрівальними елементами.
Насадки
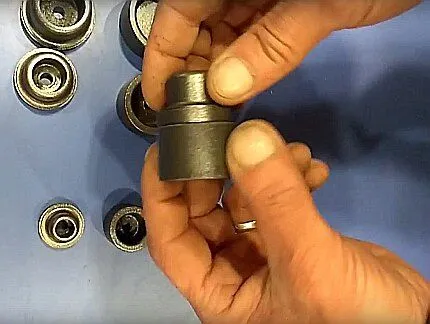
Насадки — витратний матеріал і найчастіше слабке місце дешевих наборів. На що дивитися:
- рівне, без здуття і подряпин тефлонове покриття: на пошкодженому покритті налипає пластик;
- щільне прилягання до пластини по всій площі, інакше насадка недогрівається;
- маркування діаметра на кожній насадці;
- можливість докупити окрему пару того ж розміру.
Підставка і кейс
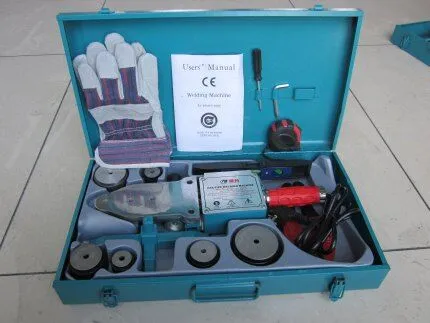
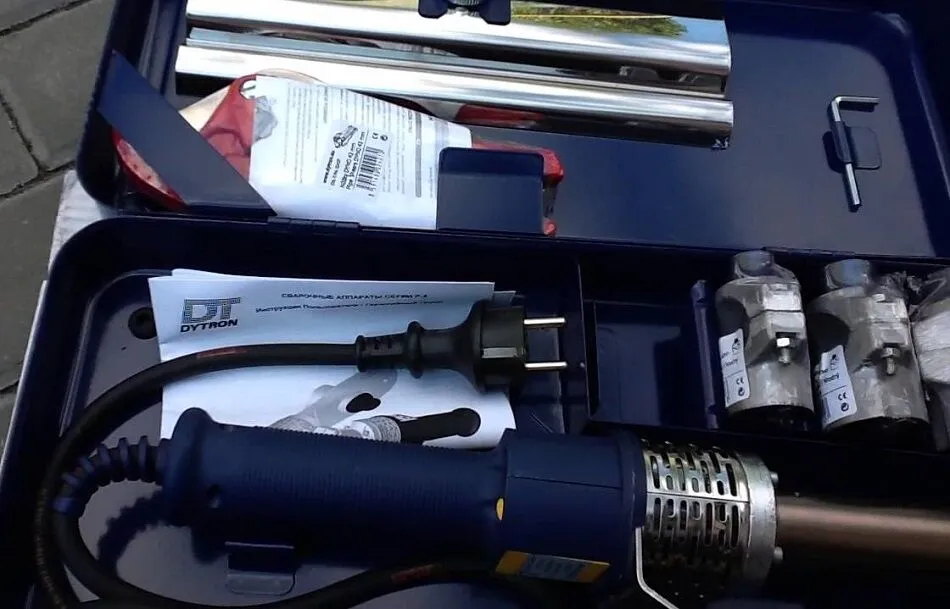
Апарат розігрітий до 260 °C, і стійка підставка — питання безпеки. Металева U-подібна або хрестова підставка, що фіксується в корпусі, надійніша за легкі пластикові. Металевий кейс з ложементами захищає насадки від ударів і дозволяє скласти теплий апарат після роботи.
Комплектація
Добрий комплект містить, крім апарата і насадок: ножиці для пластикових труб, шестигранні ключі для насадок, рулетку, рукавички. Для армованих труб обов'язково потрібен шейвер (зачищувач) під потрібні діаметри. Для монтажу опалення корисний окремий ключ для насадок, щоб міняти їх на гарячому апараті.
Таблиця підбору
| Завдання | Діаметри | Що потрібно від апарата |
|---|---|---|
| Квартирний водопровід, ремонт у санвузлі | 20, 25 мм | Терморегулятор 260 °C, 2–3 пари насадок, стійка підставка |
| Водопровід і опалення в квартирі чи будинку | 20–40 мм | Пластина на кілька пар насадок, шейвер для армованих труб |
| Ввід, котельня приватного будинку | до 63 мм | Підвищена потужність, насадки 50 і 63 мм, бажано центрувальний пристрій |
Труби PN і армування: що варитимете
Від типу труби залежить підготовка до зварювання:
- PN10, PN16 — тонкостінні труби для холодної води і систем з невисокою температурою.
- PN20 — товстостінна неармована труба для холодної і гарячої води.
- PN25 з алюмінієм — для опалення і гарячої води. Алюмінієвий шар зменшує теплове видовження, але його треба зняти на глибину зварювання, інакше труба просто не влізе в насадку і фітинг.
- Армовані скловолокном — скловолокно у середньому шарі запаюється разом із поліпропіленом, тому таку трубу зачищати не потрібно.
Тут важливо читати інструкцію конкретної системи: у деяких системах алюмінієвий шар знімають обрізним пристроєм разом із зовнішнім шаром пластику, а інші труби тієї ж системи перед зварюванням не зачищають.
Параметри зварювання за діаметром
Значення нижче наведено за поширеною європейською методикою ручного раструбного зварювання для температури повітря від +5 °C і вище. Точні цифри для своєї труби беріть з інструкції виробника системи.
| Діаметр, мм | Глибина зварювання, мм | Нагрів, с | З'єднання, с | Охолодження, хв |
|---|---|---|---|---|
| 20 | 14,5 | 5 | 4 | 2 |
| 25 | 16,0 | 7 | 4 | 2 |
| 32 | 18,0 | 8 | 6 | 4 |
| 40 | 20,5 | 12 | 6 | 4 |
| 50 | 23,5 | 18 | 6 | 4 |
| 63 | 27,5 | 24 | 8 | 6 |
При температурі повітря нижче +5 °C час нагріву збільшують, наприклад для 20 мм деякі виробники радять 8 с замість 5. «З'єднання» — це час, за який треба зняти деталі з насадок і вставити трубу у фітинг. Протягом часу охолодження з'єднання не можна згинати і навантажувати.
Як зварити з'єднання: порядок
- Встановіть насадки потрібного діаметра на холодний апарат і затягніть кріплення.
- Увімкніть паяльник, виставте 260 °C і дочекайтеся індикатора готовності; потім ще кілька хвилин, щоб насадки прогрілися рівномірно.
- Відріжте трубу рівно під прямим кутом ножицями для пластикових труб, приберіть задирки.
- Для армованої алюмінієм труби зачистіть кінець шейвером на глибину зварювання.
- Знежирте трубу і фітинг, позначте маркером глибину вставлення.
- Одночасно вставте трубу в гільзу до позначки, а фітинг одягніть на дорн до упору. Не провертайте.
- Витримайте час нагріву за таблицею, швидко зніміть деталі і з'єднайте їх рівним рухом без обертання.
- Протягом кількох секунд можна злегка поправити кут, далі деталі тримають нерухомо і дають охолонути.
- Після закінчення роботи очистіть насадки від залишків пластику дерев'яною лопаткою або бавовняною тканиною, поки вони гарячі.
Окремо варто продумати арматуру: кульові крани для поліпропілену бувають з патрубками під зварювання або з різьбою через перехідник. Як вибрати сам кран, розказано в статті кульовий кран для води: види і будова.
Типові дефекти зварювання
| Що видно | Причина | Що робити |
|---|---|---|
| Всередині фітинга валик, що звужує прохід | Труба вставлена глибше позначки або перегрів | Позначати глибину маркером, перевірити температуру насадок |
| З'єднання тече після опресування | Недогрів, брудні або жирні поверхні, провертання при з'єднанні | Переробити вузол: відрізати і зварити з новим фітингом |
| Труба не входить у насадку | Не знято алюмінієвий шар армованої труби | Зачистити шейвером на глибину зварювання |
| На насадках налипає пластик | Пошкоджене тефлонове покриття, перегрів | Почистити гарячі насадки, при пошкодженні — замінити |
| Шов крихкий, з наплавами з одного боку | Труба відрізана не під прямим кутом | Різати ножицями або труборізом під 90° |
Безпека
Насадки нагріті до 260 °C, а корпус і підставка лишаються гарячими ще довго після вимкнення. Працюйте в рукавичках, ставте апарат лише на підставку, на негорючу поверхню, і не залишайте увімкненим без нагляду. Мережевий шнур тримайте подалі від пластини.
Паяльник розрахований на мережу 230 В. Під час роботи від генератора або при заниженій напрузі після відключень насадки можуть не вийти на 260 °C, і з'єднання вийдуть недогрітими: перевіряйте температуру термометром і, якщо потрібно, працюйте через стабілізатор.
Коли кликати майстра
Перший раз зварювати опалення в квартирі без досвіду ризиковано: дефект проявиться під тиском і температурою, коли вода вже в системі. Кличте сантехніка, якщо треба врізатися в стояк багатоповерхівки, змінити трубу на вводі будинку або зробити розводку котельні. Для власного водопроводу варто спершу зварити кілька пробних з'єднань і розрізати їх уздовж, щоб побачити, чи рівно оплавилася поверхня.
Питання і відповіді
Яка температура потрібна для зварювання поліпропіленових труб?
260 °C на насадках. Виробники систем допускають відхилення приблизно ±10 °C, але перегрів і недогрів однаково погіршують з'єднання, тому температуру варто перевірити термометром.
Чи потрібно зачищати армовані труби?
Труби з алюмінієвим шаром — так, шейвером на глибину зварювання. Труби, армовані скловолокном у середньому шарі, зазвичай не зачищають. Точну вимогу дає інструкція системи.
Скільки тримати трубу на паяльнику?
Залежить від діаметра: для 20 мм близько 5 секунд, для 25 мм — 7, для 32 мм — 8, для 40 мм — 12 секунд. При температурі нижче +5 °C час збільшують за рекомендацією виробника.
Чи можна зварювати трубу і фітинг різних виробників?
Технічно поліпропілен однаковий, але виробники гарантують з'єднання лише в межах своєї системи. Для опалення краще брати трубу і фітинги однієї системи.
Скільки чекати перед подачею води?
Мінімум час охолодження з таблиці для найбільшого діаметра у вузлі, а перед опресуванням системи — стільки, скільки вимагає інструкція виробника труб.